Idioma
 English
 Português
Consulta de producto
Su dirección de correo electrónico no será publicada. Los campos obligatorios están marcados *
 Correo electrónico: [email protected]
 Teléfono:+86-13486478562

Ingeniería de Superficies · Herramientas de Corte
Una máquina de recubrimiento PVD es una decisión capital disfrazada de decisión química. El método de deposición, la integridad del vacío, los accesorios y el control del proceso deciden si se amortiza por sí solo.
Una fresa de carburo que falla después de cuarenta minutos en acero inoxidable rara vez constituye un problema metalúrgico. En la mayoría de los talleres de herramientas, es un problema de recubrimiento y, por lo tanto, un problema de la máquina de recubrimiento. El recubridor que instale controla la adhesión, la densidad y la uniformidad del espesor: tres variables que deciden si sus herramientas duran seis veces más o solo un poco más que las sin recubrir.
Cada recubrimiento PVD en una herramienta de corte se construye de la misma manera: la cámara se bombea hacia abajo, se genera plasma, el material de recubrimiento se vaporiza desde una fuente y la película crece átomo a átomo en la superficie de la herramienta. La calidad del vacío y el control de deposición dan forma a esa película. Una capa depositada cerca de 5 × 10 −3 Pa con un tren de bombeo inestable no tendrá la misma densidad que uno depositado cerca de 5 × 10 −4 Pa con bombeo estable. Los valores de dureza para Estaño o AlTiN suponen una película densa; La descamación en servicio es casi siempre una falla de adherencia que comenzó en la cámara.
Para las herramientas de corte, las consecuencias son directas. Los recubrimientos tienen un espesor de 2 a 4 µm y una variación de media micra a lo largo de la cara de inclinación cambia la geometría del borde; una flauta que lleva más recubrimiento provoca descentramiento y vibración en la primera parte. Por lo tanto, una máquina para herramientas debe ofrecer una polarización repetible, una densidad de plasma estable en todo el bastidor y registros de proceso por lote. no sólo una alta tasa de deposición .
| Recubrimiento | Dureza típica | Beneficio principal | Aplicaciones de herramientas comunes |
|---|---|---|---|
| TiN | ~2300 voltios | Resistencia general al desgaste, fuerte adherencia. | Brocas, machos y fresas HSS |
| TiCN | ~3000 voltios | Mayor dureza, menor fricción | Fresas de carburo, brocas en hierro fundido. |
| AlTiN | ~3300 voltios | Dureza en caliente, resistencia a la oxidación. | Mecanizado de alta velocidad de aleaciones y acero inoxidable. |
| ZrN | ~2600 voltios | Baja fricción, buena retención de bordes. | Herramientas para materiales no ferrosos |
| contenido descargable | ~2000-2800 voltios | Coeficiente de fricción muy bajo | Mecanizado de aluminio y plásticos; herramientas de molde |
La mayoría de los recubridores de herramientas de producción dependen del revestimiento de iones de arco catódico. Las fuentes de arco generan un plasma denso y altamente ionizado que forma películas con excelente adhesión, la propiedad que más importa cuando un filo se carga y descarga miles de veces por minuto. La desventaja son las macropartículas: las gotas metálicas pueden incrustarse en la película y crear asperezas que acortan la vida útil de la herramienta en las operaciones de acabado. Las fuentes de arco filtradas reducen esto, pero el control de las gotas sigue siendo una compensación a nivel del sistema.
La pulverización catódica con magnetrón evita por completo las gotas. Las películas son más suaves y se pueden aplicar a temperaturas de sustrato más bajas, lo que se adapta a bordes muy afilados. La debilidad es una tasa de deposición más lenta y la densidad de la película depende en gran medida de la polarización aplicada al estante de herramientas. Esta es la razón por la que varias máquinas de tamaño mediano combinan fuentes de arco y cátodos de pulverización catódica en una cámara, lo que permite que una sala de herramientas ejecute lotes de arco AlTiN y DLC pulverizado sin tener dos sistemas.
Un recubrimiento sobre una herramienta de corte no es una capa superficial; es la superficie de contacto. Si no es denso, uniforme y bien adherido, el borde queda comprometido antes de que gire el huso.
Una recubridora es un conjunto de subsistemas que deben cumplir con las especificaciones de cientos de lotes. Comience con el paquete de vacío: las bombas de difusión son robustas y económicas, mientras que las bombas turbomoleculares brindan un alto vacío más limpio y ciclos más rápidos por un precio más alto. Para el recubrimiento de herramientas, la presión base debe ser inferior a 5 × 10 −3 Pa, con un tiempo de bombeo repetible: cada minuto adicional es un costo directo para el lote.
Un punto de partida práctico es estudiar Cómo abordan los talleres de herramientas experimentados el proceso de selección antes de comparar cotizaciones. La diferencia entre una máquina que pasa la aceptación y una que funciona durante años suele encontrarse en estos detalles.
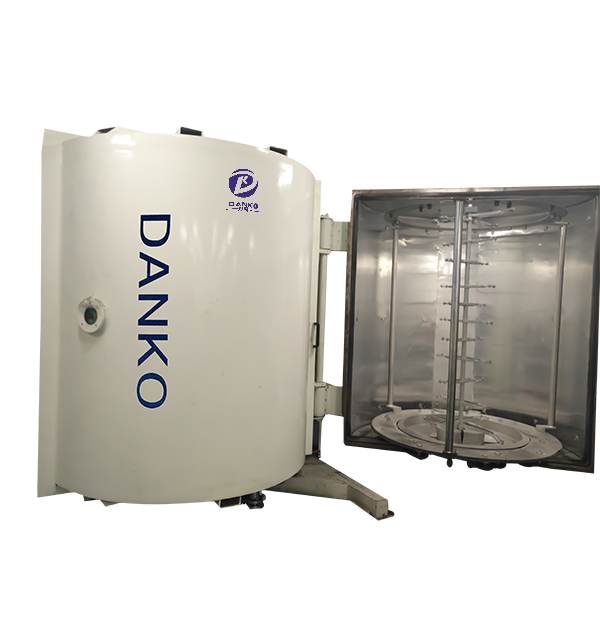
Si las brocas, las fresas y las fresas dominan su producción, una máquina de recubrimiento de herramientas de corte por vacío especialmente diseñada con fuentes de arco y accesorios de longitud de herramienta suele ser una respuesta más directa que un recubrimiento decorativo.
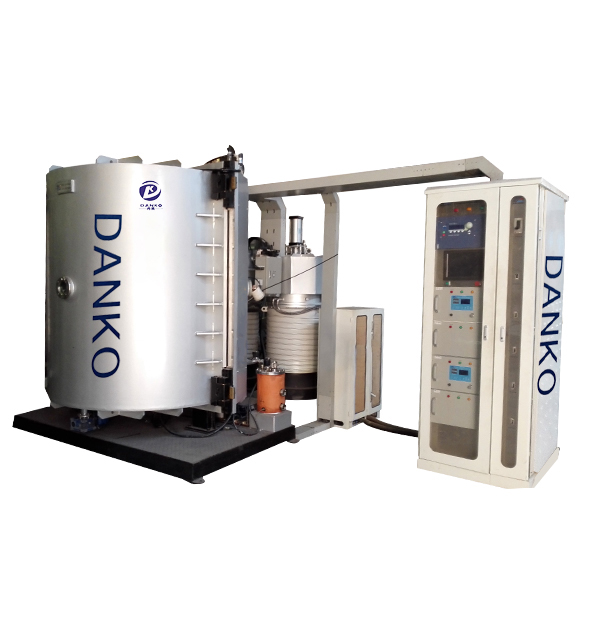
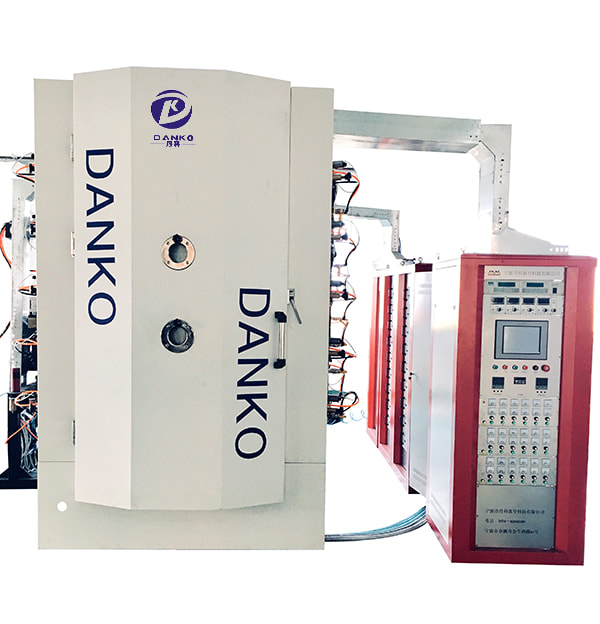
 Máquina de recubrimiento por arco al vacío para herramientas de corte Un recubridor especialmente diseñado con fuentes de arco y accesorios de longitud de herramienta admite TiN, AlTiN y otras películas duras en taladros y fresas, lo que es adecuado para talleres centrados en el mecanizado de acero y hierro fundido. Ver producto →
Enumere los recubrimientos que ejecuta hoy y los que planea para el próximo año. Los talleres que mecanizan acero y hierro fundido cubren la mayoría de los trabajos con TiN y AlTiN provenientes de fuentes de arco. Las aleaciones de titanio y las superaleaciones resistentes al calor empujan la especificación hacia AlTiN o AlCrN con una alta tendencia al sustrato. El mecanizado de aluminio y cobre premia el DLC u otras películas de baja fricción, que normalmente requieren una fuente de carbono o una configuración de pulverización catódica dedicada.
DLC es el segundo recubrimiento más solicitado entre los talleres de herramientas con su primera barnizadora. No es simplemente una capa oscura: su baja fricción suprime la acumulación de bordes al cortar aluminio, plásticos y compuestos. Pero la ventana del proceso es más estrecha que para el TiN. El DLC duro necesita un control estable del precursor de carbono y un cuidadoso bombardeo de iones durante la nucleación; de lo contrario, la película permanece grafítica y ofrece poca protección contra el desgaste.
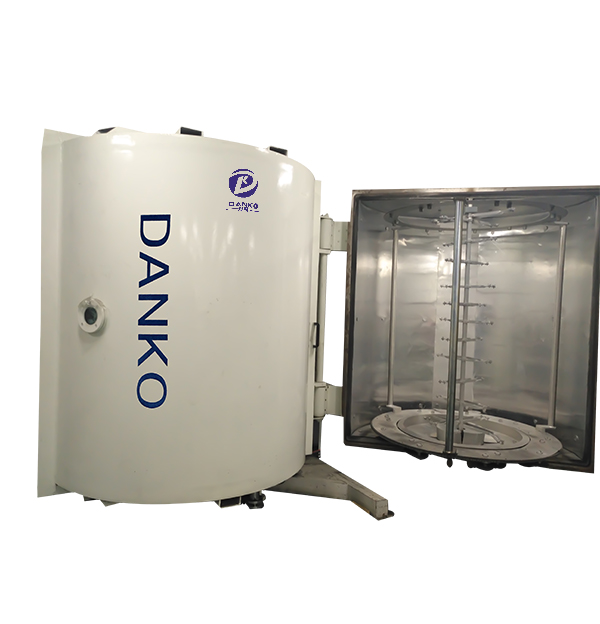
 contenido descargable Hard Film Vacuum Plating System Este sistema PVD/PECVD deposita películas de carbono amorfo de baja fricción para aluminio, plásticos y compuestos. Aborda la estrecha ventana de proceso para DLC duro con control estable de precursores de carbono. Ver producto →
Revise su mezcla de recubrimiento esperada con el proveedor del equipo antes de elegir el tamaño de la cámara. Una máquina de superficie dura que combina fuentes de arco y de pulverización catódica le permite cambiar entre recubrimientos metalúrgicos y a base de carbono en un único flujo de trabajo, lo que mejora la capacidad de carga de cada lote.
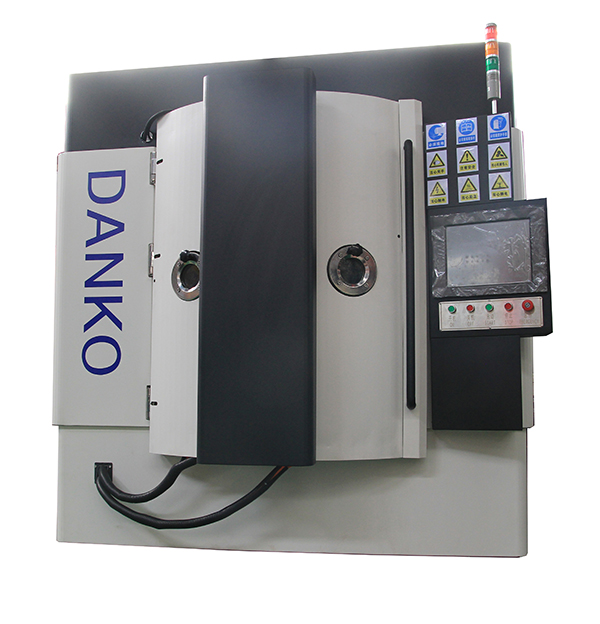
 Máquina de recubrimiento de superficies duras PVD para herramientas Una plataforma combinada de arco y pulverización catódica que maneja películas metalúrgicas y a base de carbono en un solo flujo de trabajo. Útil para comparar diseños de cámaras y disposiciones de accesorios al evaluar los consumibles anuales. Ver producto →
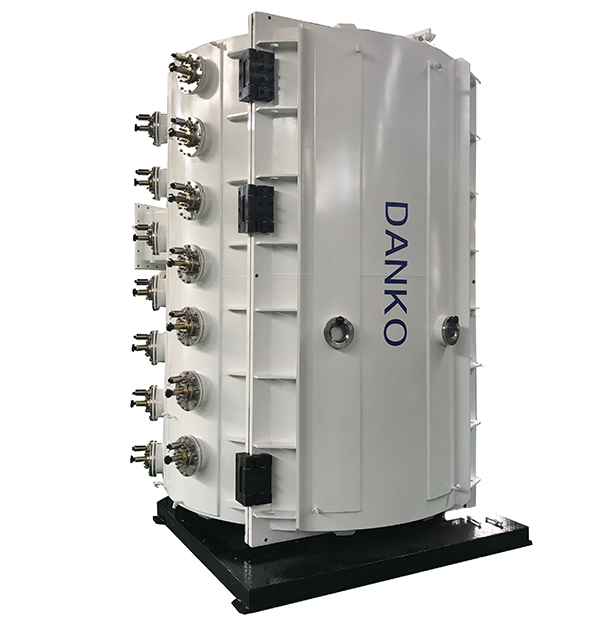
Una máquina de recubrimiento PVD es una compra de capital, pero su costo anual se consume en objetivos, gas de proceso, electricidad, aceite para bombas de vacío y mantenimiento. Los objetivos de titanio y aluminio se desgastan a un ritmo constante; El cromo y el grafito se comportan de manera diferente. La deposición reactiva degrada el aceite de la bomba de difusión más rápidamente y los cátodos de pulverización catódica necesitan un reacondicionamiento periódico. Pregunte por el consumo por lote y compare los números en su lista corta; un Gama de máquinas de recubrimiento de herramientas y moldes. Es útil al comparar diseños de cámaras y disposiciones de accesorios.
El rendimiento también es parte del costo: una recubridora que necesita cuatro horas de bombeo antes de cada funcionamiento de tres horas obliga a un taller de dos turnos a sacrificar capacidad. El tiempo de bombeo y la tasa de fuga son números de capacidad. , no detalles de ingeniería.
La máquina de recubrimiento PVD adecuada para herramientas de corte no es la que tiene la mayor dureza en el papel; es aquel cuya estabilidad del vacío, configuración de la fuente, fijación y flujo de trabajo de soporte se ajustan a las herramientas que usted realmente produce. La adhesión densa, el espesor uniforme y el control repetible son lo que aparece en la vida útil medida de la herramienta. Cómprelo como un sistema de producción (línea de limpieza, preparación de bordes, accesorios, mantenimiento) y se amortizará con menos cambios y mejores acabados.
Comience con sus cinco herramientas más importantes. Si la máquina puede aplicar la composición correcta con la dureza adecuada y ofrecer el mismo resultado en cada posición de la rejilla, habrá encontrado la respuesta.
Su dirección de correo electrónico no será publicada. Los campos obligatorios están marcados *
 Teléfono: +86-13486478562
 FAX: +86-574-62496601
 Correo electrónico: [email protected]
 Dirección: No. 79, calle Jinniu Oeste, Yuyao, ciudad de Ningbo, provincia de Zhejiang, China
 OEM/ODM Fabricantes de equipos de recubrimiento PVD