Consulta de producto
Su dirección de correo electrónico no será publicada. Los campos obligatorios están marcados *
Correo electrónico: [email protected]
Teléfono:+86-13486478562Un reflector con acabado de espejo no es sólo una superficie cosmética. Se trata de un recubrimiento de precisión producido al vacío y la máquina que lo deposita determina el rendimiento óptico y la vida útil del faro.
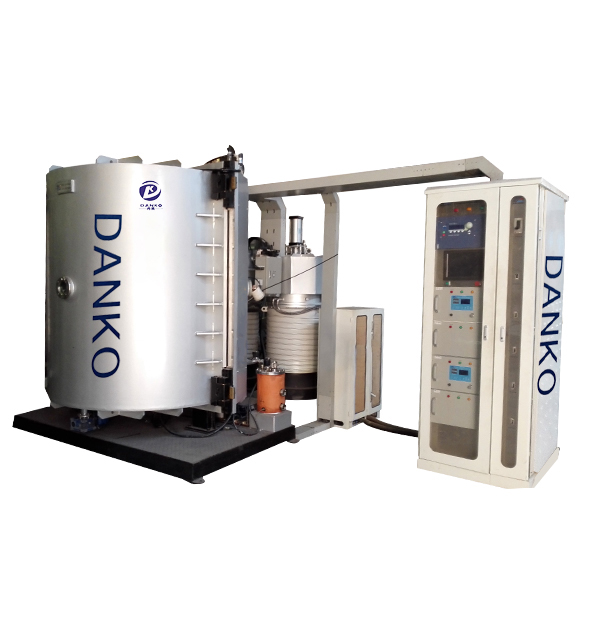
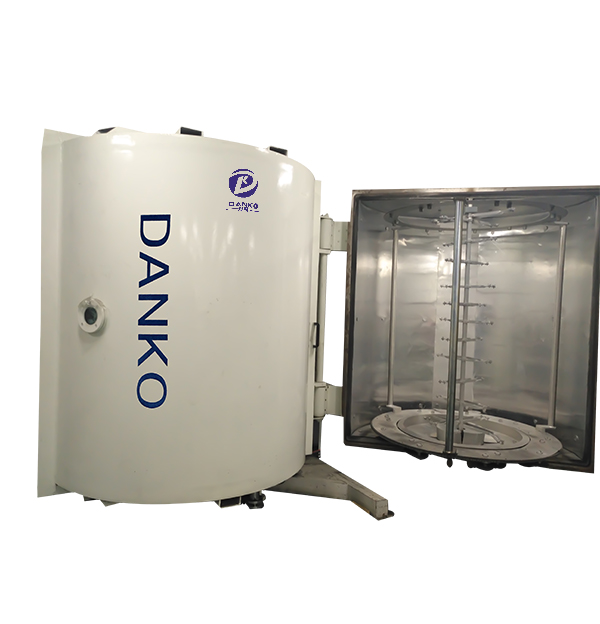
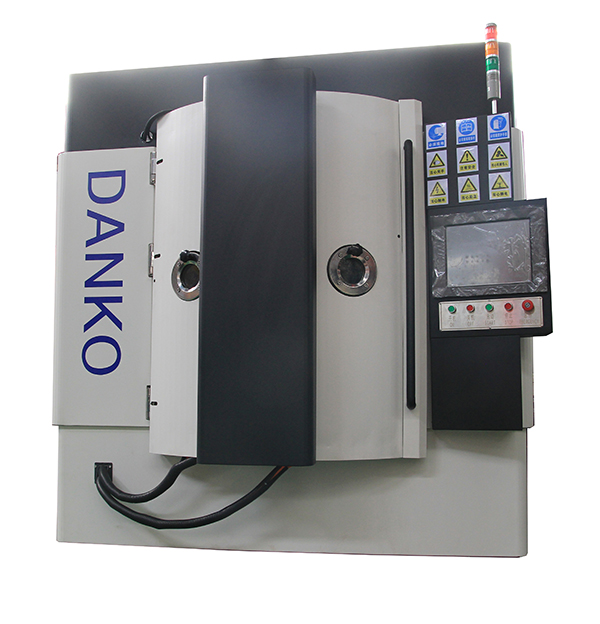
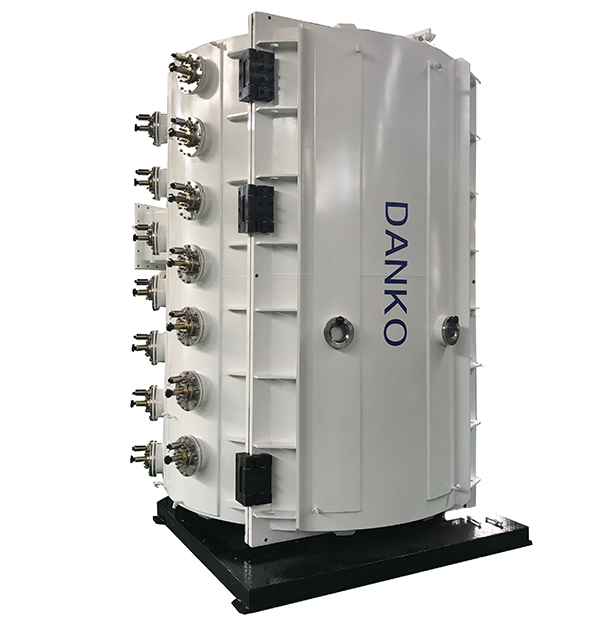
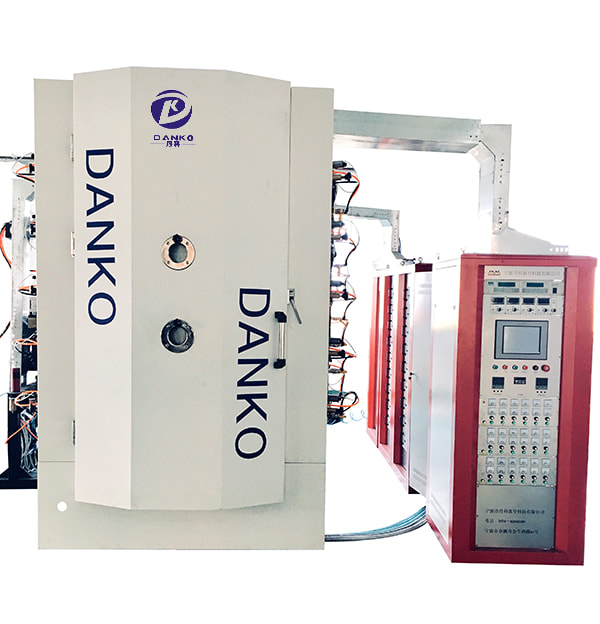
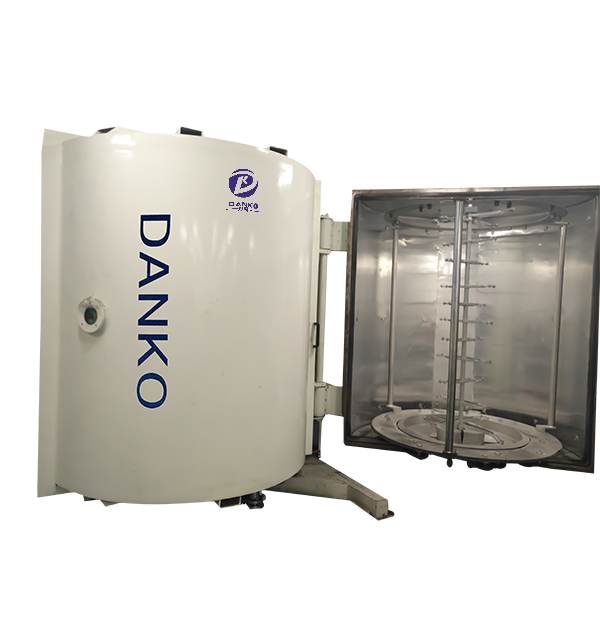
Si camina por cualquier línea de producción de faros de automóvil, la copa reflectora es la parte que llama la atención. En pocos segundos, un soporte de plástico moldeado se convierte en un componente perfectamente reflectante. Lo que parece un simple acabado metálico es en realidad una película delgada diseñada para mantener la geometría del haz mientras se enfrenta al calor, la humedad, la vibración y la exposición a los rayos UV. El sistema que aplica esta película es una máquina de recubrimiento PVD ligera para automóviles.
PVD significa deposición física de vapor. El proceso tiene lugar en una cámara de vacío sellada, donde una fuente de metal sólido se evapora o se pulveriza y luego se condensa sobre la superficie del reflector. Para la iluminación de automóviles, el revestimiento más común es el aluminio, a veces cubierto por una capa protectora de óxido. El resultado es una película metálica densa y uniforme que crea el conocido efecto espejo detrás de la bombilla.
Los reflectores para automóviles se diferencian de las molduras decorativas o los revestimientos de herrajes en un aspecto fundamental: son componentes ópticos. El revestimiento debe hacer algo más que lucir brillante. Debe reflejar la luz difusa de la bombilla en un patrón de haz controlado, mantener ese rendimiento después de los ciclos de temperatura y mantener la adhesión a los polímeros que se expanden y contraen.
Los requisitos típicos para una capa reflectora de superficie A incluyen un valor de reflectancia superior al 90 % en el rango visible, un espesor de película en el rango de 50 a 200 nm para el aluminio y una resistencia a la exposición térmica que puede alcanzar 120 a 180 °C cerca de bombillas de alto rendimiento. La misma pieza también puede enfrentar niebla salina y humedad en el entorno del vehículo. Esas condiciones descalifican muchos recubrimientos decorativos genéricos que funcionan bien en piezas estáticas pero fallan bajo estrés automotriz.
| Método | Reflectividad | Adhesión sobre plástico | Carga ambiental | Uso típico en automoción |
|---|---|---|---|---|
| aluminio PVD | 90% | Alto con tratamiento previo adecuado | Bajo; proceso de vacío | Reflectores de faros y antiniebla |
| plateado químico | 85–90% con capa protectora | Medio; sensible a la superficie del polímero | Alto; residuos químicos | Piezas interiores decorativas, algunas ópticas. |
| Cromo galvanizado | 70–80% | Bajar sobre plástico no conductor. | Efluente de metales pesados | Piezas de adorno no ópticas |
Es por eso que una máquina de recubrimiento PVD construida para lámparas de automóviles está especificada no solo por su rendimiento de vacío, sino también por su capacidad de repetir un acabado óptico durante todo un turno de producción. La uniformidad, el control del espesor y la deposición libre de partículas son las métricas que importan.
Independientemente de la tecnología de vacío utilizada, el ciclo de recubrimiento sigue la misma lógica. Las piezas se limpian y se cargan en una rejilla giratoria dentro de la cámara. La cámara se bombea hasta un vacío de trabajo, generalmente en el rango de 10 −2 a 10 −3 Pa para la evaporación, para permitir que los átomos metálicos viajen sin chocar con las moléculas de gas. Después de un paso de limpieza por descarga luminosa, la fuente de deposición se activa y el vapor metálico cubre la superficie expuesta del reflector.
Para los reflectores de lámparas, la evaporación térmica con un alambre de aluminio sigue siendo la ruta más utilizada porque produce una película densa y brillante con altas tasas de deposición. La pulverización catódica con magnetrón se utiliza cuando el recubrimiento debe tener una adhesión superior o cuando se requiere una película de aleación. Algunos sistemas combinan ambos en una cámara, lo que permite depositar una capa protectora catódica inmediatamente después de la capa reflectante sin romper el vacío.
Las variables clave a nivel de máquina son la velocidad de bombeo, la geometría de rotación y el control de deposición. Un bombeo lento crea vapor de agua residual que reduce la adherencia; un dispositivo estático crea una película no uniforme en las copas reflectoras profundas; una velocidad de alimentación inestable crea bandas en la superficie reflectante. Esta es la razón por la que los operadores experimentados miran más allá del tamaño máximo de la cámara al evaluar una máquina. Para obtener una visión más amplia de cómo la metalización basada en vacío está cambiando la producción de iluminación, consulte nuestra nota anterior sobre la tecnología de recubrimiento al vacío de luces para automóviles.
Una capa reflectora no tiene que ser perfectamente uniforme en cada milímetro cuadrado, pero tiene que ser repetible en todas sus partes.
No todas las máquinas de recubrimiento PVD para automóviles están diseñadas para la misma carga de trabajo. Tanto una pequeña unidad de laboratorio como un sistema de producción en masa pueden depositar aluminio, pero sus ventanas operativas son completamente diferentes. Cuando defina sus requisitos, presione estas cinco áreas:
Para los fabricantes de iluminación que integran el reflector y el paquete de luces exteriores en un solo proceso, el alcance también puede incluir el revestimiento de las superficies internas de los faros delanteros y de las carcasas de las luces traseras. Estas piezas tienen una geometría diferente pero la misma necesidad de una baja densidad de defectos y una apariencia óptica reproducible.
Muchos compradores comparan las máquinas de recubrimiento en función del precio, el tamaño de la cámara y el tiempo de ciclo cotizado. Se trata de cifras de referencia útiles, pero el coste operativo real está determinado por el rendimiento, los consumibles y la respuesta del servicio.
Considere primero el lado de los consumibles. Los sistemas de evaporación térmica consumen alambre de aluminio y calentadores de filamento o crisol. Los sistemas de pulverización catódica requieren objetivos que se erosionen en un perfil característico. Ambos necesitan una limpieza periódica de las paredes de la cámara para evitar que la película se descame. Una máquina que sea fácil de abrir, limpiar y recargar tendrá un tiempo de actividad efectivo mayor que una con una capacidad nominal mayor pero con un acceso de mantenimiento complicado.
Otro costo oculto es el desarrollo de procesos. Si el proveedor no puede ayudarle a optimizar el ciclo de recubrimiento en la geometría de su propia pieza, es posible que deba pasar semanas de prueba y error internas antes de alcanzar la reflectancia y la adhesión requeridas. Solicite pruebas de recubrimiento en muestras representativas antes de firmar un pedido y verifique si el mismo equipo respalda la resolución de problemas del recubrimiento después de la instalación.
Una máquina de recubrimiento PVD para luces de automóviles es una herramienta de producción, pero también es la puerta de entrada de calidad final para un componente óptico. La máquina determina con qué eficiencia la luz de la bombilla llega a la carretera, cómo sobrevive el reflector al estrés térmico y ambiental y qué tan consistente es el producto a escala.
Al seleccionar el equipo, el camino correcto es comenzar con la pieza, no con el folleto. Defina la geometría del reflector, el sustrato plástico, la reflectividad requerida, la especificación de la prueba climática y la salida proyectada. Luego, asigne esos requisitos al sistema de vacío de la máquina, la fuente de recubrimiento, los accesorios giratorios y los controles del proceso. Y finalmente, confirme que el proveedor pueda transferir conocimientos prácticos del proceso junto con el hardware.
Para los fabricantes que ingresan en la iluminación automotriz o actualizan las líneas existentes, una máquina de recubrimiento PVD construida según requisitos específicos de las lámparas no es un refinamiento opcional. Es el núcleo de un producto de iluminación duradero, eficiente y defendible.
Su dirección de correo electrónico no será publicada. Los campos obligatorios están marcados *
Teléfono: +86-13486478562
FAX: +86-574-62496601
Correo electrónico: [email protected]
Dirección: No. 79, calle Jinniu Oeste, Yuyao, ciudad de Ningbo, provincia de Zhejiang, China

OEM/ODM Fabricantes de equipos de recubrimiento PVD