Idioma
 English
 Português
Consulta de producto
Su dirección de correo electrónico no será publicada. Los campos obligatorios están marcados *
 Correo electrónico: [email protected]
 Teléfono:+86-13486478562

El color que sobrevive a la humedad, los productos químicos de limpieza y la manipulación diaria se decide mucho antes de que se cierre la puerta de la cámara.
Los fabricantes de accesorios de baño no invierten en una máquina de recubrimiento PVD para que las piezas parezcan caras. Invierten para evitar que los acabados se desvanezcan, se pelen y no superen las pruebas de niebla salina después de unos meses de servicio. La diferencia entre un recubrimiento que sobrevive y uno que falla rara vez es el color del material objetivo. Es la configuración de la máquina, la línea de pretratamiento y la forma en que se cargan los lotes.
En resumen: los acabados duraderos de PVD en grifos, cabezales de ducha, manijas y accesorios provienen del crecimiento de una película densa, la temperatura controlada del sustrato y superficies genuinamente limpias. Una máquina construida en torno a esas tres condiciones reduce los rechazos y los reclamos de garantía desde el primer lote.
Los accesorios de baño viven en un entorno exigente: alta humedad, ciclos térmicos, depósitos de agua dura, residuos de jabón y productos de limpieza que contienen cloro, ácido cítrico o abrasivos. Un revestimiento decorativo en el cuerpo de un grifo debe resistirlos a todos manteniendo una apariencia metálica uniforme.
Las películas de PVD para acabados de baños son delgadas, normalmente de 1 a 3 micrómetros. Con ese espesor, el rendimiento no tiene nada que ver con el espesor total. Está determinado por Densidad, adhesión e inercia química. . Estas propiedades se juzgan mediante la exposición a niebla salina neutra durante 48 a 96 horas, comprobaciones de adherencia en agua hirviendo y pruebas de abrasión con una rueda CS-10.
Las películas de arco múltiple o pulverizadas bien depositadas suelen alcanzar entre 1500 y 2500 HV, no muestran microdesprendimiento en los bordes y mantienen el color dentro de una tolerancia medida después de la exposición. Separan un grifo que permanece dorado champán durante años de uno que se vuelve irregular cerca del área de drenaje.
Una película PVD se mide en micras, pero su valor comercial se mide en reclamaciones de garantía evitadas.
Esta combinación de apariencia y resistencia pertenece al grupo más grande de aplicaciones decorativas de revestimiento PVD en el que confían los equipos de producción para componentes de baño de metal, cerámica y plástico.
Dos tecnologías de deposición dominan la producción de accesorios para el baño: el revestimiento iónico de arco múltiple y la pulverización catódica con magnetrón. A menudo se presentan como alternativas, pero responden a preguntas diferentes. El revestimiento iónico de arco múltiple produce películas densas y altamente adherentes y funciona bien en formas tridimensionales complejas, como cuerpos de grifos, manijas de válvulas y brazos de ducha. Su principal inconveniente son las microgotas, que pueden volver áspera la superficie si no se controla la calidad del objetivo.
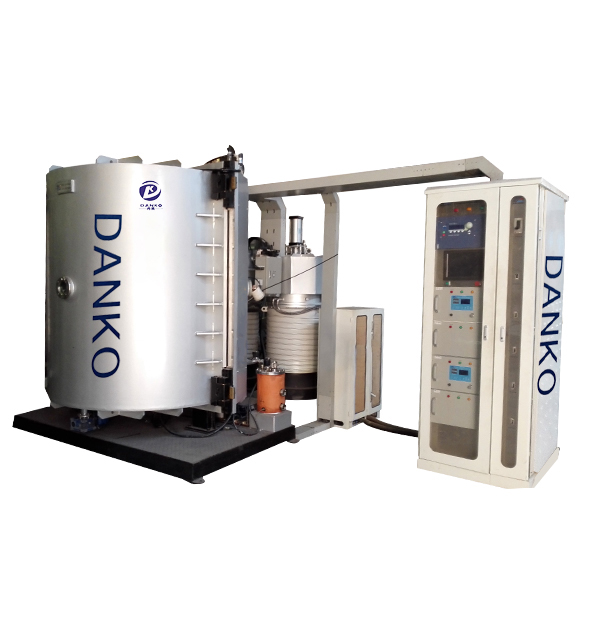
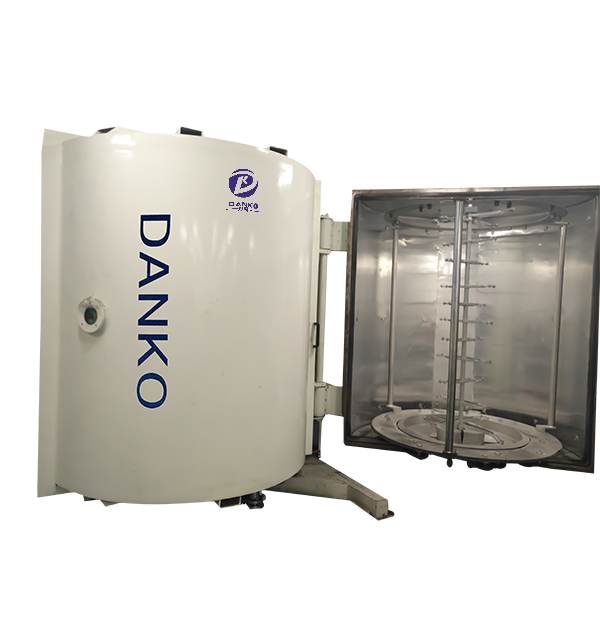
 Sistema de revestimiento al vacío PVD para decoración de artículos sanitarios Este sistema PVD está indicado para accesorios de baño donde las películas densas y adherentes son importantes. Se adapta a piezas tridimensionales complejas como grifos y manijas de válvulas, complementando la discusión del artículo sobre el revestimiento iónico de arco múltiple. Ver producto →
La pulverización catódica con magnetrón produce películas más suaves y conserva la textura superficial original del acero inoxidable cepillado o pulido. Es la ruta preferida para piezas planas grandes, paneles de ducha y molduras decorativas donde la consistencia de la superficie importa más que la velocidad de deposición. La compensación es una menor velocidad de deposición y una distribución más estricta del objetivo y del gas.
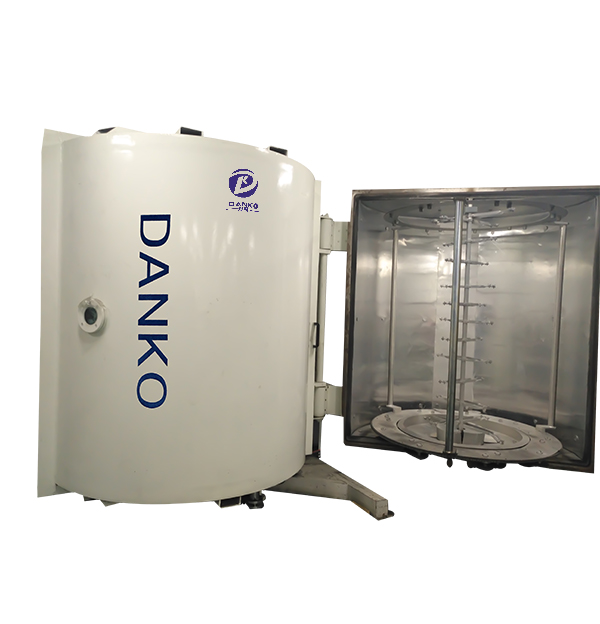
 Equipos de recubrimiento por pulverización catódica con magnetrón MF para sustratos planos Esta máquina de pulverización catódica con magnetrón aborda la necesidad de películas suaves en artículos grandes y planos, como paneles y molduras de ducha. Equilibra la calidad de la película con la velocidad de deposición, lo que se ajusta a la comparación de tecnologías de recubrimiento del artículo. Ver producto →
Para una línea de productos de baño mixta (grifos fundidos, marcos de ducha tubulares, escudos planos, manijas estampadas), muchos fabricantes utilizan ambas tecnologías o eligen una después de mapear cada familia de piezas. Un proveedor que ofrece ambos tipos de procesos simplifica esa decisión, porque la misma receta de recubrimiento se puede validar en piezas con geometrías muy diferentes.
| Factor de evaluación | Recubrimiento de iones de arco múltiple | pulverización catódica con magnetrón |
|---|---|---|
| Densidad de la película | Alto | Medio a alto |
| Adhesión sobre piezas tridimensionales | Excelente | bueno |
| Suavidad de la superficie | moderado | Alto |
| Piezas típicas del baño. | Grifos, cuerpos de válvulas, brazos de ducha. | Paneles, molduras planas, piezas de acero inoxidable cepillado |
| Tasa de deposición | Altoer | inferior |
| Principal preocupación del proceso | Control de gotas | Distribución de objetivos y gas. |
Los acabados en oro champán, oro rosa, bronce y níquel cepillado no son pinturas. Son compuestos que se forman en la superficie del sustrato: nitruro de titanio para el oro, películas a base de circonio para los tonos champán y bronce, capas a base de cromo para el gris plateado y películas que contienen carbono para el negro. El color visible depende del metal objetivo, el gas reactivo, el flujo de gas y la polarización aplicada a la pieza de trabajo, simultáneamente.
Es por eso que la consistencia del color revela la calidad de un sistema de recubrimiento más que cualquier otro factor. Una cámara con controladores de flujo másico confiables, bombeo estable y sellos limpios mantiene las mismas condiciones lote tras lote. Una cámara con incluso una pequeña fuga de aire se comporta de manera diferente al inicio y al final de un turno.
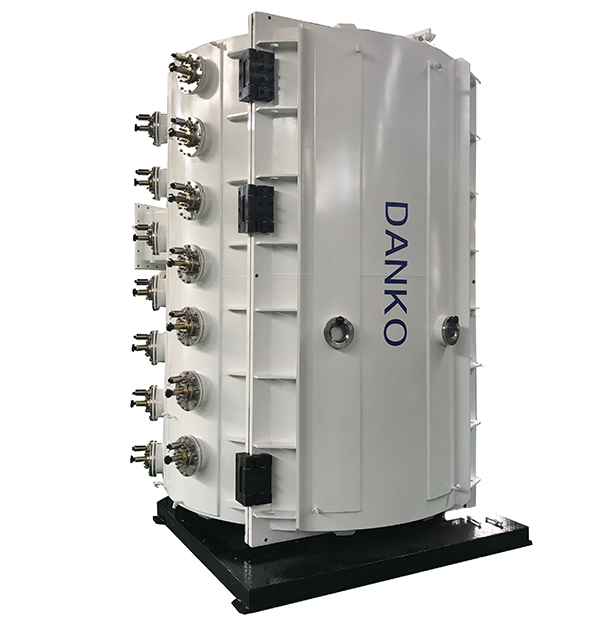
 Máquina de revestimiento al vacío PVD de decoración de hardware para consistencia del color Vinculada al enfoque del artículo en la uniformidad del color, esta máquina enfatiza las condiciones de vacío estables y el uso eficiente del material. Es relevante para lotes de producción donde los acabados decorativos repetibles en todas las piezas de hardware son esenciales. Ver producto →
Información Mida el color en accesorios decorativos con un espectrofotómetro configurado con valores CIELAB bajo una fuente de luz D65. Es realista una tolerancia de producción de ΔE ≤ 1,5 con respecto a la muestra maestra aprobada; exigir valores más estrictos sin controlar el acabado del sustrato hará que la línea sea muy difícil de ejecutar.
El acabado del sustrato es tan importante como la cámara. Una superficie cepillada con un valor Ra inestable aparecerá diferente bajo el mismo recubrimiento, porque la película es lo suficientemente delgada como para seguir la textura de la superficie. Para obtener un color uniforme, controle la preparación de la superficie antes de que la pieza ingrese a la cámara, incluido el paso de pulido final y el enjuague de limpieza.
Una vez que se definen la mezcla de piezas y los colores objetivo, la selección se limita a la configuración. Comience por la geometría de la cámara: las barras de ducha largas y los paneles grandes requieren una profundidad y una altura que las máquinas compactas no ofrecen. Luego examine el sistema de rotación: la rotación planetaria o de múltiples ejes mantiene el espesor del recubrimiento uniforme, mientras que la carga estática crea una variación visible de adelante hacia atrás en piezas complejas.
El rendimiento del vacío merece una atención especial. El paquete de bombeo (bombas de difusión de aceite o bombas turbomoleculares con paletas rotativas o bombas de respaldo de raíces) determina tanto el tiempo del ciclo como la calidad de la película. Las fugas de aire se manifiestan como colores turbios, mala adherencia y deriva del proceso. Ejecute una prueba de fugas como control de aceptación; Los equipos de producción que lo omiten suelen descubrir el problema durante la primera auditoría de color.
Advertencia La limpieza no es una posdata. La cámara de recubrimiento más cara producirá fallas de adhesión si la línea de pretratamiento no puede eliminar aceites de dibujo, huellas dactilares y residuos de pulido. Verifique la línea de limpieza antes de poner en servicio la máquina de recubrimiento.
La máquina de recubrimiento en sí suele representar entre el 40 y el 50 por ciento del costo real del proyecto. El resto se encuentra en la línea de limpieza, el horno de secado, las estaciones de almacenamiento, el inventario objetivo, el desarrollo de procesos y el control de calidad. Las instalaciones que planifican la inversión completa disfrutan de una puesta en marcha más fluida que aquellas que añaden componentes más tarde.
Los costes de funcionamiento son igualmente predecibles: consumo objetivo, gases reactivos, electricidad, aceite para bombas de vacío y mantenimiento de rutina. A medida que crece el volumen de producción, la proporción de consumibles y energía del costo del recubrimiento por pieza se estabiliza en una cifra estable que se puede modelar antes de la compra.
Éxito Una planta de accesorios de tamaño mediano que utiliza aproximadamente 2000 piezas chapadas por día puede reducir los rechazos de acabado superficial del 6 al 8 por ciento al 1,5 al 2 por ciento con un proceso PVD validado y el mismo personal de manipulación de piezas. Con un valor de pedido promedio de unos pocos dólares por pieza, los ahorros generalmente amortizan la inversión en la línea de recubrimiento en un plazo de 18 a 30 meses.
Dos errores presupuestarios se repiten en todas las empresas. El primero es especificar menos el paquete de la bomba de vacío para ahorrar costos de compra, lo que prolonga cada ciclo y reduce la repetibilidad del color. El segundo es comprar una máquina sin soporte de proceso; El PVD decorativo no es una operación de configurar y olvidar durante los primeros meses de producción.
Peligro Una bomba de vacío de tamaño insuficiente no sólo ralentiza el ciclo. Aumenta la presión base, cambia las proporciones de gas reactivo y hace que cada lote sea ligeramente diferente. Así es como una máquina económica termina costando más en gasolina, retrabajos y entregas perdidas.
Antes de elegir una configuración, asigne sus piezas a las gama de equipos ofrecido por el proveedor y defina los límites de aceptación junto con su equipo de proceso.
El PVD para herrajes de baño ya no es una alternativa de nicho. Es la respuesta estándar a preguntas sobre cumplimiento ambiental, resistencia al desgaste y consistencia estética. Los fabricantes que lo hacen bien no empiezan con una máquina. Comienzan con una especificación de acabado, prueban sus propias piezas en condiciones reales y solo entonces eligen un sistema de recubrimiento que pueda mantener la ventana del proceso lote tras lote.
Esa secuencia especificación, validación y selección de máquinas — es exactamente el orden por el que debería guiarle un fabricante de equipos competente. Cuando el revestimiento sobrevive a la prueba del baño, todo lo demás en la línea se vuelve más fácil.
Su dirección de correo electrónico no será publicada. Los campos obligatorios están marcados *
 Teléfono: +86-13486478562
 FAX: +86-574-62496601
 Correo electrónico: [email protected]
 Dirección: No. 79, calle Jinniu Oeste, Yuyao, ciudad de Ningbo, provincia de Zhejiang, China
 OEM/ODM Fabricantes de equipos de recubrimiento PVD