Consulta de producto
Su dirección de correo electrónico no será publicada. Los campos obligatorios están marcados *
Correo electrónico: [email protected]
Teléfono:+86-13486478562Equipo de recubrimiento
Detrás de un mismo término de búsqueda se esconden dos máquinas diferentes, y elegir la familia equivocada cuesta mucho más que elegir la más cara.
Un taller de herramientas que necesita tres micrómetros de nitruro de aluminio y titanio en fresas de 8 mm nunca podrá llegar allí con un soplete de plasma. Una fundición que recubre componentes de escape de dos metros con 250 micrómetros de circonio tampoco llegará allí con una cámara de evaporación por arco. Ambos procesos son recubrimiento cerámico por plasma, ambos se venden con ese nombre, y por eso tantas primeras cotizaciones son técnicamente correctas y comercialmente inútiles.
La regla de decisión es lo primero: fijar el espesor del recubrimiento, el límite de temperatura del sustrato y la geometría de la pieza antes de leer cualquier cotización. Esas tres variables eliminan una familia de procesos casi de inmediato. El tamaño de la cámara, el número de cátodos, el conjunto de bombas y el precio son detalles que se pueden negociar posteriormente.
En la deposición de plasma al vacío, el plasma no es el recubrimiento. Es el medio de transporte. Un cátodo es golpeado por un arco de bajo voltaje y alta corriente en un revestimiento de iones de arco múltiple, o bombardeado por iones de gas confinados magnéticamente en una pulverización catódica, y el vapor abandona la fuente ya ionizado. En las fuentes de arco catódico, la fracción de ionización es lo suficientemente alta como para que la mayor parte de lo que llega a la pieza llegue en forma de partículas cargadas en lugar de átomos neutros.
Las partículas cargadas son la razón por la que la película es densa. Una polarización negativa en el soporte del sustrato, típicamente de 50 a 200 voltios, acelera esos iones hacia la superficie con decenas a unos pocos cientos de electronvoltios de energía. Ese impacto empaca la capa en crecimiento, cierra la porosidad y la ancla al sustrato. Se añade un gas reactivo y el plasma metálico se convierte en un compuesto cerámico en la superficie: nitrógeno para TiN, CrN y AlTiN, acetileno para DLC y TiCN, oxígeno para óxido de aluminio y óxido de circonio.
El mismo plasma limpia las piezas. Antes de que comience la deposición, un paso de bombardeo con iones de argón elimina las capas de óxido y los residuos a nivel atómico. Los fallos de adherencia se remontan a esta fase con mucha más frecuencia que al propio revestimiento, especialmente en acero inoxidable y acero para herramientas endurecido.
Una cita que dice sólo "máquina de recubrimiento PVD" oculta una diferencia diez veces mayor en el espesor de la película y varios cientos de grados de diferencia en la temperatura del sustrato.
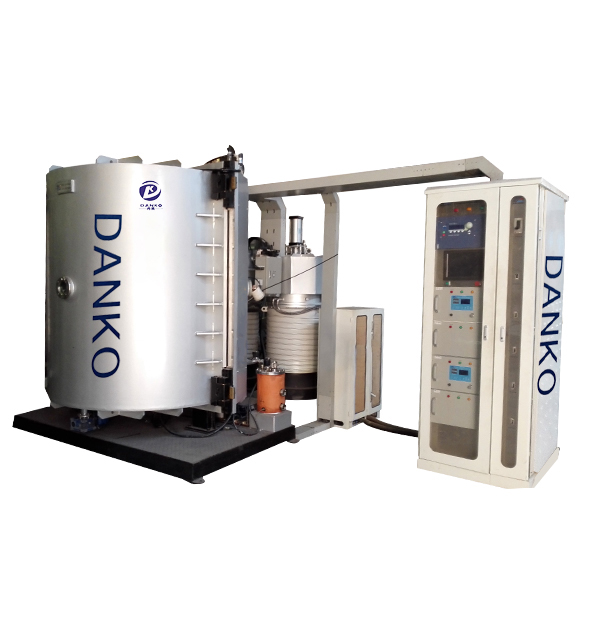
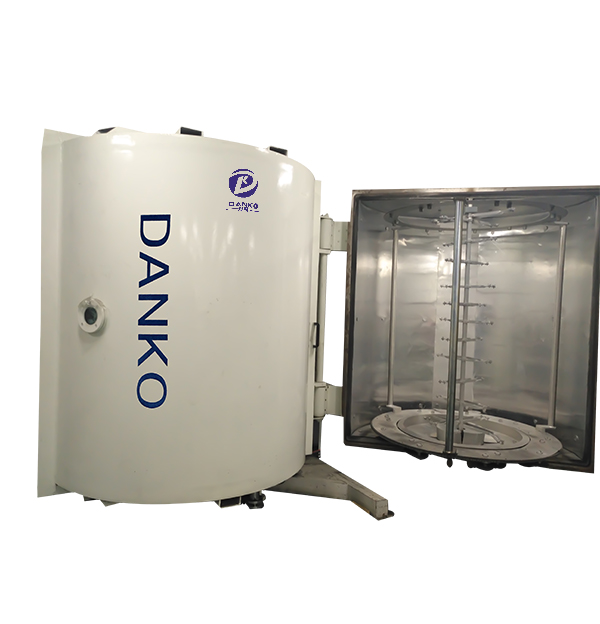
Para las cerámicas de nitruro en herramientas, moldes y piezas de desgaste, el revestimiento iónico de arco múltiple sigue siendo el caballo de batalla, porque las tasas de deposición son altas y la energía iónica se incorpora al proceso en lugar de agregarse después.
Las dos familias se presentan a menudo como alternativas. No son tanto competidores como respuestas diferentes a diferentes preguntas sobre espesor, temperatura y acabado.
| Criterio | Pulverización de plasma (APS) | Recubrimiento de iones de arco múltiple | pulverización catódica con magnetrón |
|---|---|---|---|
| Película cerámica típica | Al2O3, ZrO2, Cr2O3, YSZ | TiN, CrN, AlTiN, TiCN, DLC | Al2O3, ZrO2, TiO2, ITO |
| Espesor de la película | 100 a 500 micrómetros | 1 a 6 micrómetros | 0,05 a 5 micrómetros |
| Temperatura del sustrato | 300 a 500 grados Celsius y más | 200 a 500 grados Celsius, controlable | 100 a 300 grados centígrados |
| Estructura de revestimiento | Lamelar, de 3 a 8 por ciento de porosidad. | Denso, columnar | Denso, muy suave |
| Acabado como recubierto | Áspero, normalmente rectificado después | Utilizable, pulible | Como un espejo |
| Tamaño de la pieza | Posibilidad de piezas muy grandes | Limitado por la cámara de vacío. | Limitado por la cámara de vacío. |
| Usos comunes | Piezas de escape, juntas de turbina, revestimientos de bombas. | Herramientas, moldes, engranajes, piezas médicas, hardware. | Ópticas, displays, capas de barrera de óxido. |
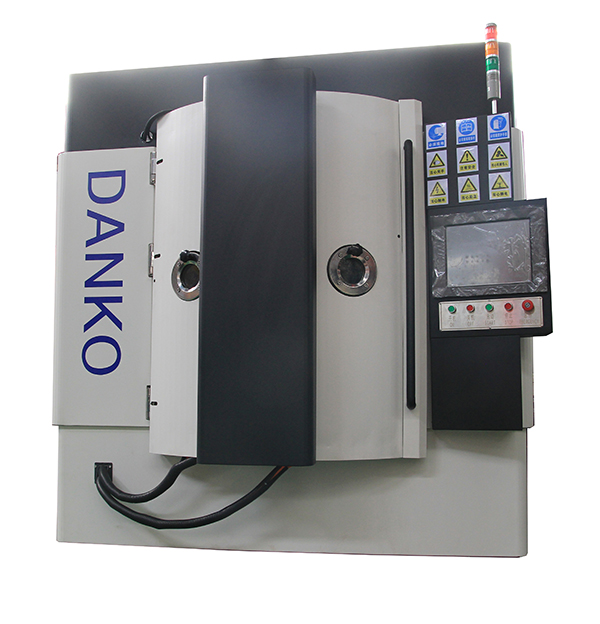
La tercera y cuarta columnas son procesos de vacío, pero no son intercambiables. Las fuentes de arco se depositan más rápido y mantienen la adhesión en geometrías complejas. Las fuentes de pulverización catódica se depositan más lentamente pero producen películas más suaves y un control mucho mejor sobre la estequiometría del óxido. Si la pieza requiere un acabado de espejo o la película debe ser ópticamente transparente, gana la pulverización catódica. Si se trata de una broca o un inserto de molde, el arco generalmente gana en costo por pieza.
Una vez establecida la familia de procesos, la hoja de especificaciones se convierte en una breve lista de elementos que realmente cambian lo que la máquina puede hacer por sus piezas.
Para las cerámicas de óxido como Al2O3, ZrO2 y óxidos conductores transparentes, la conversación sobre especificaciones se aleja de la dureza y se acerca a la estequiometría, porque la película tiene que ser eléctrica u ópticamente correcta en lugar de simplemente resistente al desgaste.
Las películas cerámicas de PVD ganan su costo cuando se superponen tres condiciones: el desgaste o la corrosión acortan la vida útil de la pieza, el acabado de la superficie es importante y la pieza no puede sobrevivir a las temperaturas de pulverización o a una línea de galvanoplastia.
Una capa de AlTiN o TiCN de 2 a 4 micrómetros extiende la vida útil de las fresas, brocas y matrices de conformado mucho más allá de lo que ofrece el acero sin recubrimiento o sin endurecer, y se aplica a temperaturas que dejan intacto el tratamiento térmico de la herramienta. La aritmética es sencilla: una máquina puede tratar miles de herramientas al mes por una fracción de lo que cuesta una nueva celda de rectificado.
Los rodamientos, engranajes, husillos y rotores de compresores de tornillo se benefician del DLC de baja fricción o del CrN resistente al desgaste. Aquí el factor limitante suele ser el temple. Si una pieza se templó a 200 grados Celsius, el ciclo de recubrimiento debe permanecer por debajo de eso, lo que empuja la especificación hacia el arco o la pulverización catódica con un calentamiento polarizado estrictamente controlado.
Las hojas quirúrgicas necesitan un recubrimiento que no despunta el borde, por lo que la ventana práctica es de 1 a 3 micrómetros. En el aspecto decorativo, las capas cerámicas coloreadas y antihuellas en artículos sanitarios, vajillas, correas de reloj y herrajes arquitectónicos dependen de la consistencia del color entre lotes mucho más que de la dureza máxima.
Un sistema de plasma al vacío es un activo de producción, por lo que la cifra que importa es el coste por pieza recubierta, no la factura. Dos cotizaciones con una diferencia de precios del 40 por ciento pueden revertirse completamente una vez que el tamaño de la carga, el tiempo del ciclo y la vida útil de los consumibles se incluyen en el mismo cálculo.
Coloque la prueba de aceptación en el contrato y ejecútela con sus propias piezas, no con los cupones de demostración del proveedor. Un paquete viable cubre:
Confirme la cadena de suministro de piezas de desgaste al mismo tiempo. Los cátodos, las fuentes de alimentación de arco, las fuentes de polarización, las bombas de difusión o turbomoleculares, el aceite de bomba, los objetivos y los cables de evaporación tienen vidas finitas, y una máquina que espera tres meses por un objetivo es una máquina que no genera ganancias. Ayuda a revisar el Gama completa de equipos y consumibles. en un solo lugar, para que la cámara y sus repuestos sean parte de la misma negociación.
Nada de esto exige una física del vacío profundo. Exige decidir, antes de que llegue la primera cotización, si la pieza necesita una película cerámica fina y densa o una capa cerámica gruesa y porosa. Cualquier otra elección sobre una máquina de recubrimiento cerámico por plasma se deriva de esa única respuesta: geometría de la cámara, número de cátodos, conjunto de bombas, control de gas y, eventualmente, precio.
Si el siguiente paso es comprender cómo se comporta el proceso en superficies de producción reales, esta descripción general de Cómo el recubrimiento por plasma cambia el tratamiento de la superficie. es un punto de partida práctico antes de comenzar a comparar cotizaciones.
Su dirección de correo electrónico no será publicada. Los campos obligatorios están marcados *
Teléfono: +86-13486478562
FAX: +86-574-62496601
Correo electrónico: [email protected]
Dirección: No. 79, calle Jinniu Oeste, Yuyao, ciudad de Ningbo, provincia de Zhejiang, China

OEM/ODM Fabricantes de equipos de recubrimiento PVD