Consulta de producto
Su dirección de correo electrónico no será publicada. Los campos obligatorios están marcados *
Correo electrónico: [email protected]
Teléfono:+86-13486478562Las horas de niebla salina, las marcas de las rejillas y la deriva de la sombra deciden si se envía un lote de palancas. La tasa de deposición es sólo la tercera pregunta que debería hacerse una planta de hardware.
Una escena familiar en una planta de producción de hardware: una planta cambia sus manijas y escudos de galvanoplastia de cromo a PVD, aprueba una hermosa muestra de latón y luego observa cómo aproximadamente un tercio de las piezas no pasan una prueba de niebla salina neutra de 120 horas unas semanas después de su producción en serie. The coater usually takes the blame. En la mayoría de los casos, la cámara está haciendo exactamente lo que se le ordenó. La falla se debió a un compuesto de pulido que quedó en una pieza fundida, una marca de contacto de cremallera que se convirtió en una ruta de corrosión o una capa de barrera que era una fracción de un micrón demasiado delgada.
Lo que sigue es qué tiene que hacer una máquina de recubrimiento PVD para herrajes de puertas de manera diferente a un recubrimiento decorativo general, cómo hacer coincidir la ruta de deposición con el acabado y qué pruebas de aceptación deben incluirse en el contrato de compra antes de que el dinero cambie de manos.
Primero, la conclusión: la mezcla de sustrato, los límites de temperatura de la aleación de zinc y el grado de corrosión que se debe garantizar determinan la configuración mucho más que el tamaño de la cámara o la reputación del proveedor.
Una máquina comprada para herramientas de corte y luego reutilizada para manijas de puertas normalmente necesita una rejilla diferente, una configuración de diagonal diferente y una capa adicional. Se trata de un cambio de proceso más que de equipo, pero la máquina tiene que ser capaz de hacerlo desde el principio.
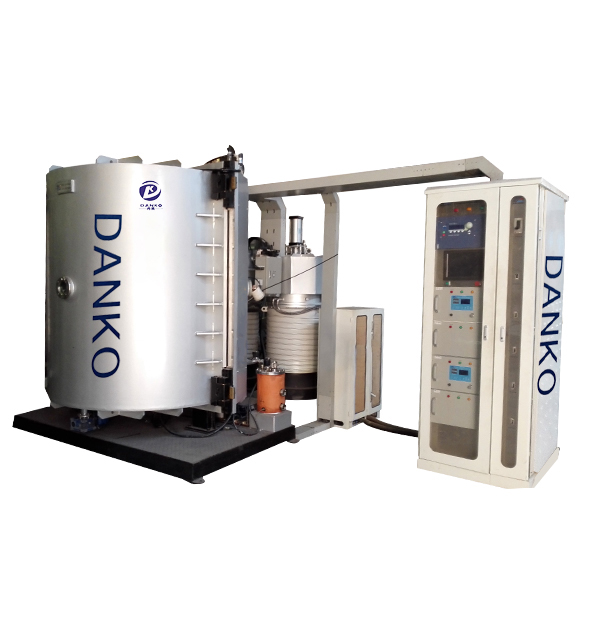
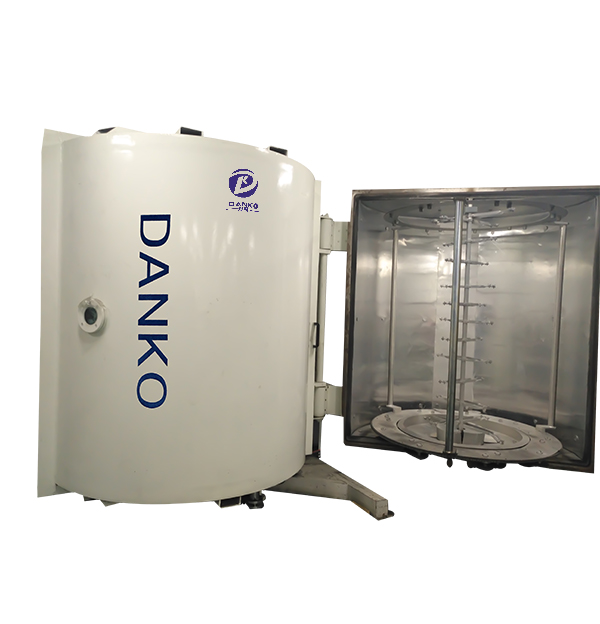
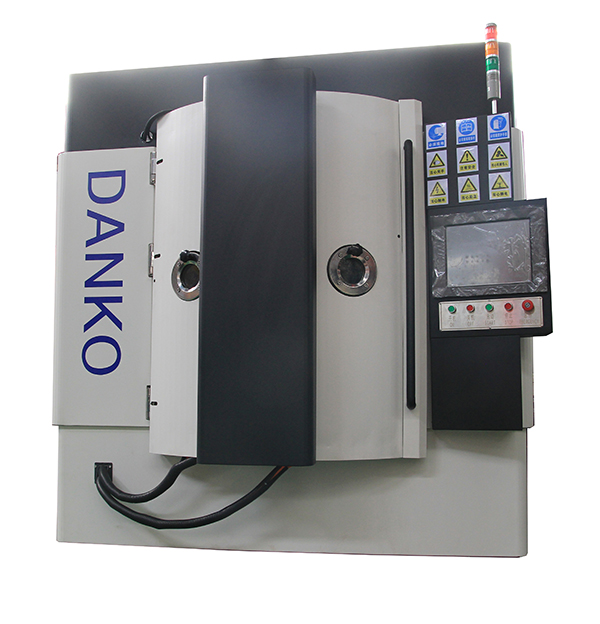
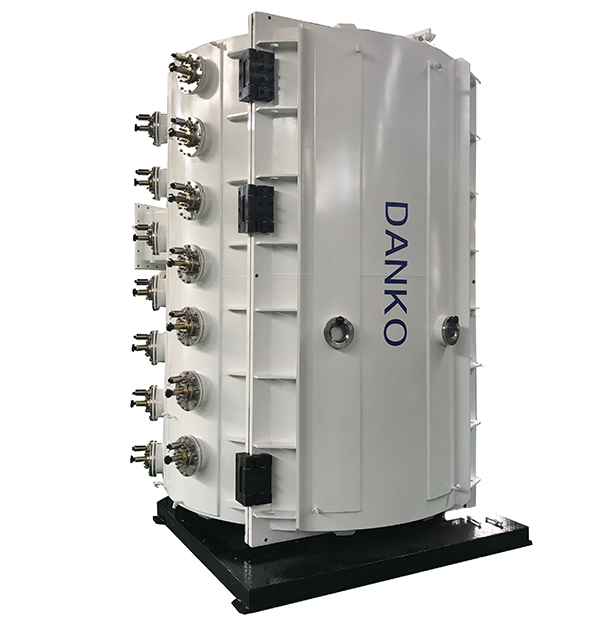
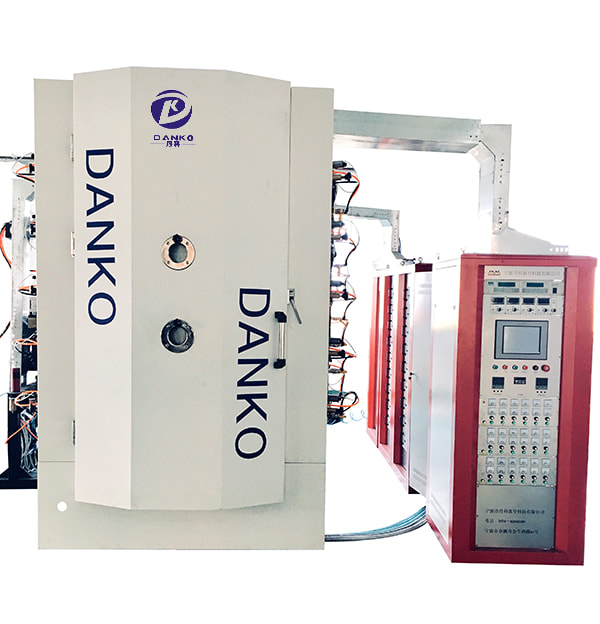
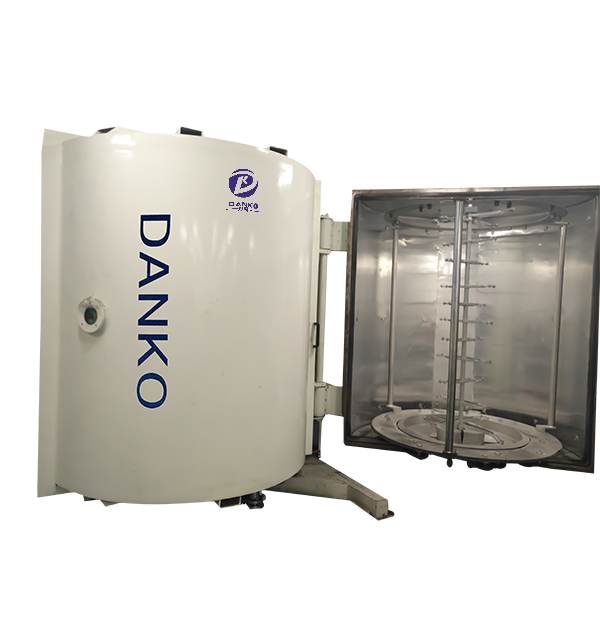
La mayor parte de la decoración de herrajes para puertas se realiza con revestimiento iónico de arco múltiple, pulverización catódica con magnetrón o una cámara combinada con fuentes de arco, pulverización catódica y evaporación. La meta debe elegir la ruta y no al revés.
La alta ionización y el buen poder de proyección en los huecos hacen que las fuentes de arco sean el caballo de batalla habitual para los oros ZrN y TiN, los negros y grises TiAlN y CrAlN, y los bronces de cañón TiCN o ZrCN. Debido a que el plasma llega hasta el nudillo de una bisagra o el borde de un escudo, las líneas de arco toleran una geometría incómoda mejor que la mayoría de las alternativas.
La pulverización catódica deposita películas más suaves y densas y mantiene el color de manera más uniforme en un lote amplio, lo cual es importante cuando un catálogo enumera varios tonos de negro o níquel satinado que deben coincidir con una gama existente. El rendimiento por objetivo es menor, por lo que se elige la pulverización catódica por los acabados que puede contener en lugar de por la velocidad bruta.
Una cámara híbrida permite que una receta construya una pila: una capa de nitruro para el color, una capa metálica o a base de cromo para la resistencia a la corrosión y una capa superior delgada para la resistencia a los rayones o las huellas dactilares. Para las familias que mezclan tonos dorados, negros y cepillados en las mismas piezas fundidas, esa flexibilidad reduce la cantidad de líneas dedicadas que necesita una planta.
Los pasadores de bisagra, pivotes, levas de cerradura y bastidores de cierrapuertas no necesitan color; they need low friction and wear resistance. Las películas duras tipo DLC y CrN se ejecutan en equipos centrados en el desgaste, prolongan la vida útil y normalmente se recubren en una línea separada de las piezas decorativas.
| Ruta | Acabados típicos | Más adecuado para | cuidado con |
|---|---|---|---|
| Recubrimiento de iones de arco múltiple | Gold, black, gunmetal, rose tones | Die-cast levers, rosettes, complex profiles | Gotitas; marcas de contacto del bastidor |
| pulverización catódica con magnetrón | Níquel satinado, imitación cromo, negro mate | Recorte plano, consistencia de color en todos los lotes | Tasa más baja; envenenamiento objetivo |
| Híbrido de arco más pulverización catódica | Multi-layer decorative stacks | Catálogos mixtos en una línea | Complejidad de la receta; ciclo más largo |
| DLC y nitruro duro | Funcional de gris oscuro a casi negro | Pasadores de bisagra, levas, mecanismos de cierre. | Adhesión sobre aceros templados |
Una palanca de 130 mm con una roseta de 22 mm es una pieza incómoda: larga, delgada y visible desde todos los lados. Que la racha sea rentable normalmente se reduce a tres decisiones en el calendario.
Vigile el pretratamiento, no sólo la cámara. La cera para pulir, los residuos de silicona y los aceites para dedos sobreviven a un ciclo ultrasónico débil y se convierten en poros después del recubrimiento. El tiempo de limpieza y la química del baño pertenecen a la misma conversación que la receta de deposición.
Solicite una prueba en rack con sus propias piezas antes de firmar nada. El plano del accesorio suele representar un riesgo de compra mayor que la propia cámara, y es el artículo que los proveedores tienen menos probabilidades de cotizar en detalle.
Todo lo que promete el proveedor debe poder medirse en un lote de muestra, en su fábrica, con sus piezas en su estante. Seis controles cubren la mayor parte del riesgo en los herrajes de las puertas.
La deriva de la sombra suele ser un problema de control de gases. En los procesos reactivos, pequeños cambios en el flujo del gas reactivo o en la condición objetivo cambian el color. El control de circuito cerrado del gas reactivo mantiene estable un tono negro o dorado durante un turno largo; una válvula de aguja manual no.
Si una palanca no puede sobrevivir 240 horas de niebla salina sobre una fundición de zinc, la precisión de su tono dorado es un detalle sobre el que nadie discutirá jamás.
Indique quién paga por el retrabajo y cómo se aceptan o rechazan los lotes. Los compradores de hardware juzgan el mango terminado, no las especificaciones del recubrimiento, por lo que una muestra firmada y una tolerancia numérica importan más que una promesa en un folleto.
Una línea de herrajes decorativos funciona en ciclos: bombear, calentar, grabar, depositar, enfriar, ventilar. La factura de consumibles cubre objetivos y cable de evaporación, gas de proceso, reemplazo fuentes de alimentación coinciden con la mezcla original, el aceite de la bomba y las piezas de desgaste para contraventanas, sellos y aisladores.
Tres niveles de costos merecen atención durante la evaluación:
La selección de objetivos también fija su paleta de colores. una revisión de Materiales objetivo de PVD comunes y los colores que producen. es una forma rápida de comprobar si un proveedor está siendo sincero acerca de lo que se puede lograr con zinc y acero inoxidable en la misma cámara.
Una especificación construida en torno a estos puntos tiende a sobrevivir al primer contacto con la producción.
Una ejecución de aceptación de tres lotes es el seguro más barato del proyecto. Expone la desviación del color, el desgaste de las rejillas y el retraso del tiempo del ciclo, mientras que el proveedor todavía tiene un incentivo para resolverlos.
Una máquina de recubrimiento PVD para herrajes de puertas es solo la mitad del acabado. La otra mitad es una pila de capas específicas para el sustrato, una rejilla que no deja marcas y una línea de limpieza que elimina todo lo que deja la sala de pulido.
Las plantas que tratan el recubrimiento como un proceso en lugar de una compra, con tolerancias numéricas, una muestra firmada y un calendario de mantenimiento, obtienen palancas y bisagras que pasan la niebla salina en la primera ejecución. Las plantas que compran basándose únicamente en el tamaño de la cámara tienden a redescubrir los mismos fallos en cada nueva familia de productos. Empezar por el grado de corrosión y la geometría de la pieza; Entonces, la especificación de la máquina se vuelve mucho más fácil de escribir y mucho más fácil de respaldar.
Su dirección de correo electrónico no será publicada. Los campos obligatorios están marcados *
Teléfono: +86-13486478562
FAX: +86-574-62496601
Correo electrónico: [email protected]
Dirección: No. 79, calle Jinniu Oeste, Yuyao, ciudad de Ningbo, provincia de Zhejiang, China

OEM/ODM Fabricantes de equipos de recubrimiento PVD