Consulta de producto
Su dirección de correo electrónico no será publicada. Los campos obligatorios están marcados *
Correo electrónico: [email protected]
Teléfono:+86-13486478562Máquina de recubrimiento DLC: qué deposita y cómo especificar uno
El carbono tipo diamante no es un recubrimiento que se pide por kilogramo. Es un proceso de deposición que usted encarga, y la cámara es sólo una variable en esa ecuación.
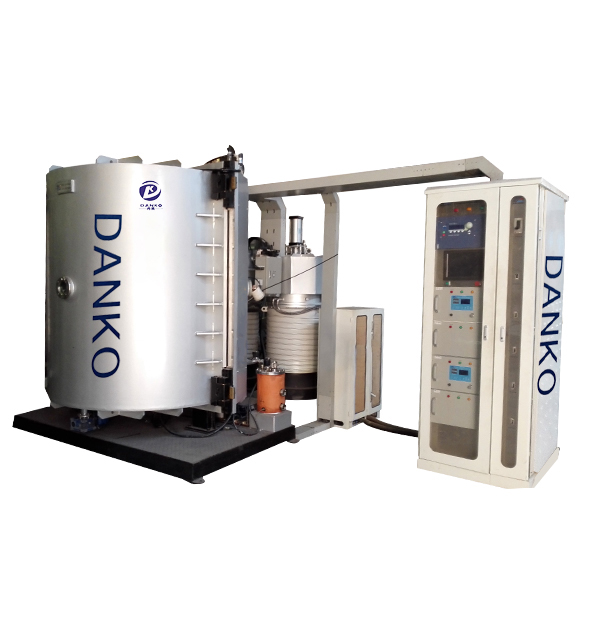
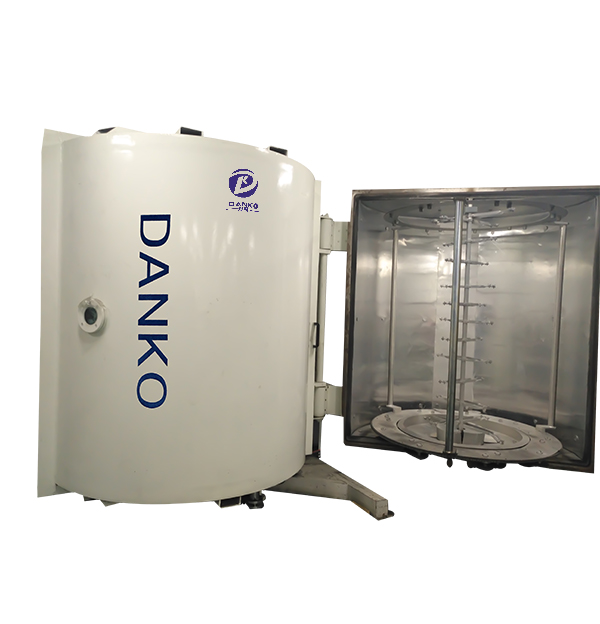
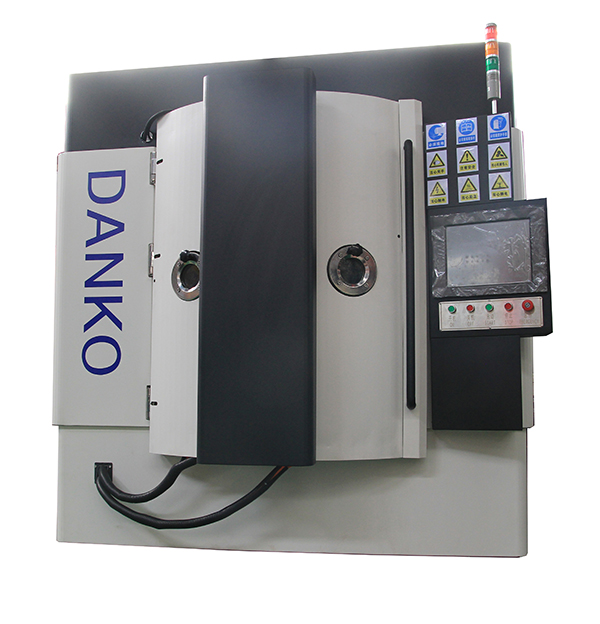
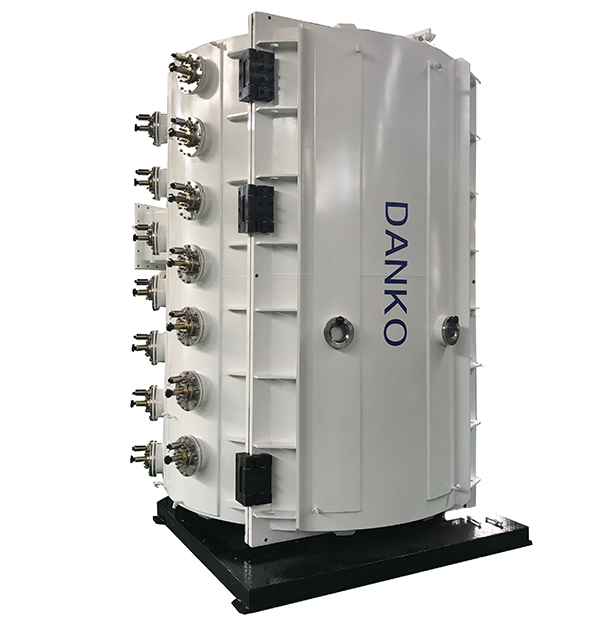
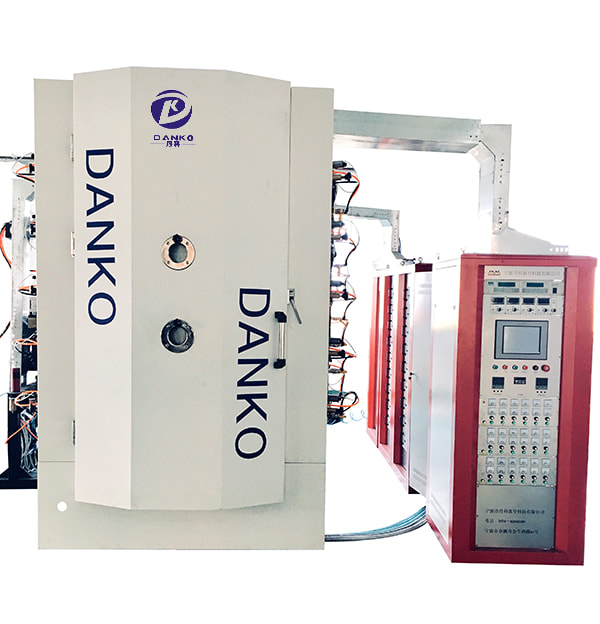
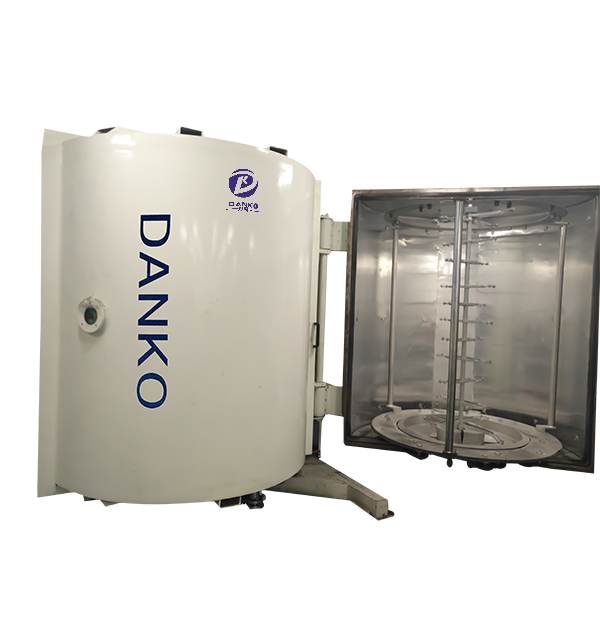
Un taller de herramientas que utiliza 40.000 punzones endurecidos al mes ve el mismo patrón cada trimestre: los bordes cortantes se pulen, las rebabas crecen y el operador de la prensa comienza a calzar. Cuando alguien finalmente coloca el registro de mantenimiento junto a la factura de las herramientas, rara vez llega a la conclusión de que el acero para herramientas no era el correcto. La superficie lo era. un Máquina de recubrimiento DLC existe para fijar esa superficie con una película de carbono de unos pocos micrómetros de espesor, y especificar una tiene menos que ver con el tamaño de la cámara que con qué ruta de deposición sus piezas, sus tolerancias y su ritmo de producción pueden realmente sobrevivir.
DLC significa carbono similar al diamante, pero el nombre exagera la simplicidad. Lo que la cámara deposita es una película de carbono amorfo cuyo comportamiento proviene de la proporción de enlaces sp2, que son similares al grafito, y enlaces sp3, que son similares al diamante, más cualquier hidrógeno o metal al que se alea deliberadamente. Esa proporción es una variable del proceso, no un elemento del catálogo. Dos máquinas que ejecutan "DLC" pueden producir películas que no se comportan de manera similar en un contacto deslizante.
El DLC hidrogenado, generalmente escrito a-C:H, se deposita a partir de un gas hidrocarburo y normalmente cae entre 15 y 30 GPa. El carbono tetraédrico libre de hidrógeno, ta-C, sale de un cátodo de grafito y alcanza niveles más altos, comúnmente 40 GPa y más. A modo de comparación, el cromo duro se sitúa entre 8 y 10 GPa, y el coeficiente de fricción por deslizamiento en seco del DLC cae entre aproximadamente 0,05 y 0,2, frente a aproximadamente 0,5 para el cromo. Esos dos números explican por qué un punzón recubierto dura más que uno sin recubrimiento por un margen que el cliente nota en el calendario de mantenimiento.
La densidad es lo que hace que el optimismo se vuelva caro. Por debajo de aproximadamente 0,5 micrómetros, la vida útil colapsa. Por encima de aproximadamente 5 micrómetros, la tensión de compresión interna comienza a ganar y la película se delamina en escamas que parecen un defecto de fabricación pero que en realidad son una decisión de proceso tomada meses antes. El DLC de producción normalmente se sitúa entre 1 y 4 micrómetros, por lo que la uniformidad del espesor en todo el lote merece más atención que la cifra de dureza máxima impresa en un folleto.
La mayoría de las máquinas de recubrimiento DLC del mercado siguen una de cuatro rutas. Las diferencias se manifiestan en la dureza alcanzable, la temperatura del sustrato y cuán tolerante es el proceso cuando una pieza tiene una geometría difícil o una tolerancia dimensional estricta.
| Ruta | fuente de carbono | Temperatura del sustrato | Rango de dureza | Donde se gana el sustento |
|---|---|---|---|---|
| PECVD (a-C:H) | Gas hidrocarburo | 150 a 250 ºC | 15 a 30 GPa | Herramientas, moldes, acero termosensible. |
| Chisporroteo de grafito | Objetivo de grafito sólido | 150 a 300 ºC | 10 a 25 GPa | Piezas de precisión, películas de baja tensión. |
| Arco catódico (ta-C) | cátodo de grafito | 100 a 200 ºC | 40 a 80 GPa | Herramientas de corte, contactos de alto desgaste |
| Arco híbrido más pulverización catódica | Objetivos de grafito y metal. | 150 a 250 ºC | 15 a 40 GPa | DLC dopado para piezas automotrices y deslizantes |
La elección de la ruta suele depender de dos limitaciones: la temperatura máxima que puede tolerar su sustrato y si necesita una película más suave o más dura. Una pista de rodamiento endurecida a 60 HRC y un soporte de aluminio delgado no comparten el mismo presupuesto térmico. La misma química cinematográfica se puede adaptar a través de sustratos de acero, carburo y aluminio ajustando el voltaje de polarización y agregando una capa intermedia metálica, razón por la cual el diseño de la interfaz se analiza con tanta atención como la propia capa de carbono.
Una hoja de especificaciones es un documento de negociación. Estos son los valores que vale la pena fijar por escrito, porque cada uno de ellos se relaciona con el dinero en el taller.
Un recubrimiento que pasa una prueba de dureza pero no pasa una prueba de rayado no es un recubrimiento duro. Es un reclamo de garantía retrasado sobre una pieza que ya se envió.
La dureza es la cifra más fácil de citar y la menos informativa por sí sola. Una película de 45 GPa que se desprende después de 2000 golpes es peor que una película de 20 GPa que aguanta 200 000. Por lo tanto, las pruebas de aceptación deberían combinar la dureza con una prueba de rayado, una prueba de adherencia Rockwell y una prueba de desgaste real en la geometría real de la pieza.
La cámara en sí ocupa menos espacio que la infraestructura que la rodea. Un sistema DLC de tamaño mediano ocupa quizás de 15 a 30 metros cuadrados, incluido el paquete de bombeo, las fuentes de alimentación y el enfriador, pero el tamaño práctico también incluye un área de carga y descarga, una pared de almacenamiento de accesorios y estaciones de limpieza. Estas estaciones de limpieza suelen ser el verdadero cuello de botella, no la máquina de recubrimiento.
La presión base, la presión de trabajo y la pureza del gas son variables del proceso, no trivialidades de mantenimiento. Una cámara que alcance lentamente 5 x 10⁻⁴ Pa aún cubrirá las piezas, pero el vapor de agua residual cambia el contenido de hidrógeno de la película y el lote se aleja de su receta calificada.
La preparación de piezas es la causa más común de quejas sobre DLC. Las huellas dactilares, los residuos de fluidos de corte y las capas de óxido sobreviven al grabado con plasma con más frecuencia de lo que se espera. Si su proceso no tiene una línea de limpieza controlada delante de la recubridora, haga un presupuesto para una. Cuesta una fracción del costo de la máquina y previene la mayoría de las fallas de adhesión que se atribuyen a la máquina.
DLC es una película delgada, no un método de reparación. Si un troquel ya ha perdido 50 micrómetros de material por el desgaste, recubrirlo no restaurará la dimensión, y recubrir una superficie rectificada con el acabado incorrecto producirá fallas de adhesión en cuestión de días.
El sustrato decide más sobre la configuración que el revestimiento. Tres grandes grupos cubren a la mayoría de los compradores, y un fabricante como un fabricante de equipos de recubrimiento al vacío PVD y DLC Normalmente le preguntará cuál de ellas representa su volumen de producción antes de cotizar una cámara.
Las fresas, taladros, machos de roscar, punzones y troqueles de conformación se benefician de una capa de carbono dura y de baja fricción, pero exigen una alta adhesión y, en el caso del carburo, una capa intermedia cuidadosa para limitar la difusión del cobalto. Las máquinas de arco catódico dominan este segmento porque la dureza ta-C sobrevive a las cargas de corte interrumpidas que rompen las películas más blandas. La preparación del radio del borde es tan importante como el revestimiento: un borde afilado y sin pulir concentra la tensión y falla antes de tiempo.
Las cuchillas quirúrgicas, las escofinas y los componentes endoscópicos necesitan una película que se mantenga dura, lubricante y químicamente estable tras esterilizaciones repetidas. Las rutas PECVD de baja temperatura suelen ser las más adecuadas, porque muchas aleaciones de instrumentos no pueden tolerar las temperaturas de la superficie que crea un proceso de arco.
Los componentes, empujadores, anillos de pistón, engranajes y cojinetes del inyector de combustible utilizan DLC dopado para reducir la fricción sin cambiar la dureza del metal base. Estas piezas suelen tener un gran volumen y una geometría consistente, por lo que la capacidad de carga y el tiempo de ciclo tienen más peso que la flexibilidad del proceso.
Pregúnteles por escrito y mantenga las respuestas adjuntas a la orden de compra. Las respuestas le dirán más sobre un proveedor que cualquier visita a la fábrica.
La cláusula más cara en un contrato de equipo de recubrimiento es un criterio de aceptación vago. Defina la parte de la muestra, el método de prueba y el umbral de aprobación antes de pagar el depósito, no después de instalar la cámara.
Una máquina de recubrimiento DLC rara vez alcanza la producción nominal en la primera semana. El primer mes normalmente se dedica a establecer los parámetros de limpieza, confirmar el paso de grabado y encontrar el voltaje de polarización que proporcione una adhesión aceptable en cada una de las geometrías de sus piezas principales. Espere recubrir muestras que nunca salgan del edificio y espere que el ingeniero de procesos dedique más tiempo a la preparación de la superficie que a los ajustes de deposición.
Lo más útil que puede hacer antes de la entrega es enviar piezas de producción en lugar de cupones de prueba pulidos. Un cupón pulido pasará casi cualquier prueba de adherencia. Un punzón desgastado con su tratamiento térmico original y un radio de borde real le indica lo que la máquina realmente puede hacer en las piezas que lo pagan.
Una rampa realista: 30 por ciento de la producción nominal en el primer mes, 60 por ciento en el segundo mes y producción completa en el tercer mes, con una verificación documentada de espesor y adherencia registrada en cada etapa.
La elección de una máquina de recubrimiento DLC se reduce a tres preguntas: qué película necesitan sus piezas, qué temperatura pueden sobrevivir y qué repetibilidad aceptarán sus clientes. Responda a ellas y la configuración se realizará casi automáticamente. Si se omiten, la cámara se convierte en una forma muy costosa de producir rechazos con un acabado brillante. Los fabricantes que aciertan en esto no compran el sistema más grande del catálogo. Compran aquel cuya ventana de proceso coincide con las piezas que ya saben fabricar bien.
Su dirección de correo electrónico no será publicada. Los campos obligatorios están marcados *
Teléfono: +86-13486478562
FAX: +86-574-62496601
Correo electrónico: [email protected]
Dirección: No. 79, calle Jinniu Oeste, Yuyao, ciudad de Ningbo, provincia de Zhejiang, China

OEM/ODM Fabricantes de equipos de recubrimiento PVD